Абстрактный
В этой статье рассматриваются инженерные принципы, приложения и стратегии проектирования, лежащие в основеСложные 5-осевые детали с ЧПУ. В нем рассматривается, как одновременное управление движением позволяет создавать геометрии, которые невозможны на обычных трехосных станках. Обсуждение охватывает выбор материалов, управление допусками, промышленное применение в аэрокосмической и медицинской отраслях, а также важные рекомендации по проектированию, обеспечивающие технологичность. Также предоставляются практические советы для инженеров, оценивающих поставщиков.
Оглавление
- Понимание основной механики 5-осевой обработки
- Одновременная и индексированная обработка: в чем разница?
- Материалы и их влияние на стратегию обработки
- Достижение точности: допуски и качество поверхности
- Рекомендации по проектированию для обеспечения технологичности
- Отраслевые приложения и практический анализ
- Оценка партнера по 5-осевой обработке
- Часто задаваемые вопросы
Понимание основной механики 5-осевой обработки
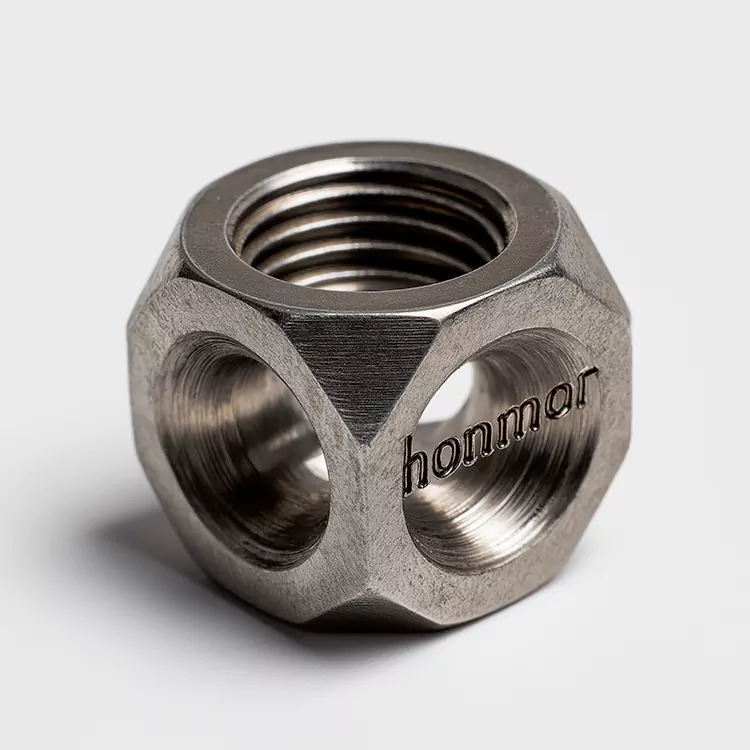
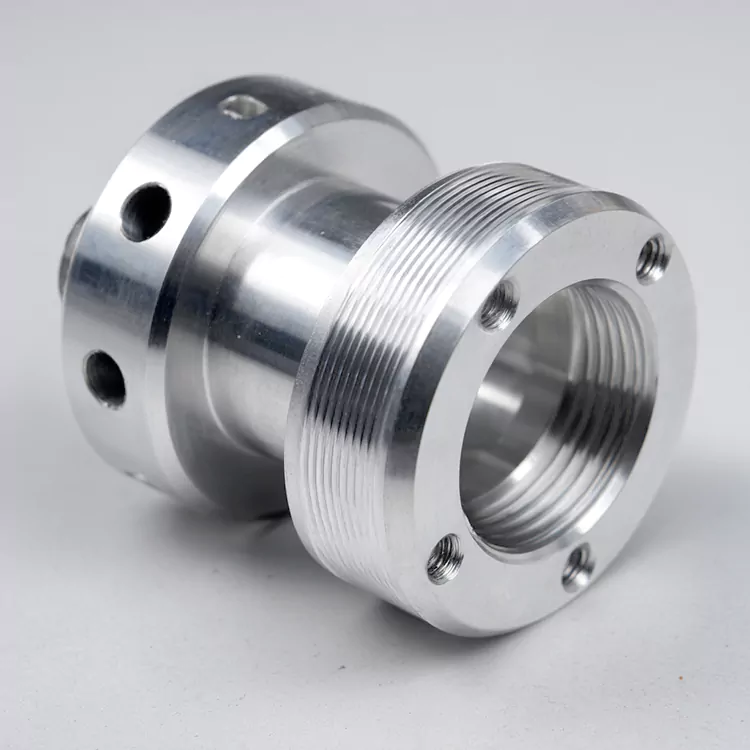
В основе современного точного производства лежит способность одновременно перемещать режущие инструменты в нескольких направлениях. АСложные 5-осевые детали с ЧПУОперация представляет собой вершину этой возможности, добавляя две оси вращения к обычным линейным перемещениям X, Y и Z. Такая конфигурация позволяет режущему инструменту приближаться к заготовке практически под любым углом без необходимости повторного перемещения.
На стандартном трехосном станке заготовка остается неподвижной, в то время как инструмент движется по трем перпендикулярным осям. Доступ к нескольким граням компонента требует ручного изменения положения, что приводит к накоплению ошибок и увеличению времени цикла. Пятиосевая обработка устраняет это ограничение, создавая вращательное движение, которое может наклонять и вращать шпиндельную головку, рабочий стол или и то, и другое.
Объяснение двух вращающихся осей
Дополнительные оси обычно обозначаются как A, B и C, причем две из них активны в зависимости от конфигурации станка. Ось A вращается вокруг оси X, ось B вращается вокруг оси Y, а ось C вращается вокруг оси Z. Например, станок с цапфой может использовать оси A и C для наклона и вращения заготовки, а конструкция с поворотной головкой может использовать оси B и C для ориентации режущего инструмента.
Эти механические возможности напрямую трансформируются в производственные преимущества. Когда деталь требует подрезов, глубоких полостей или сложных поверхностей произвольной формы, инструмент может поддерживать оптимальный угол контакта с материалом на протяжении всей траектории резания. Это не только улучшает качество поверхности, но и продлевает срок службы инструмента за счет более равномерного распределения износа по режущей кромке.
Ключевое понимание:Непрерывная регулировка ориентации инструмента — это то, что отличает пятиосную обработку от более простых многоосных установок. Контроллер станка должен рассчитывать и синхронизировать движение всех пяти осей в реальном времени, чтобы следовать точной траектории инструмента, избегая при этом столкновений.
Одновременная и индексированная обработка: в чем разница?
В области пятиосной технологии существуют два различных режима работы. Понимание разницы имеет решающее значение при определении требований или оценке возможностей поставщика.
Одновременная 5-осевая обработка
В одновременном режиме все пять осей движутся вместе в процессе резки. Поворотные оси не фиксируются во время удаления материала; вместо этого они постоянно настраиваются для поддержания желаемой ориентации инструмента относительно обрабатываемой поверхности. Этот подход важен для геометрий с постоянно меняющейся кривизной, таких как лопатки турбин, рабочие колеса и ортопедические имплантаты.
Контроллер должен координировать линейные и вращательные движения с предельной точностью. Даже небольшое угловое изменение оси вращения может привести к значительному перемещению кончика инструмента, особенно когда узел инструмента имеет значительную длину. Поэтому точные кинематические данные и компенсация в реальном времени необходимы.
3+2-осевая (индексированная) обработка
Индексированная обработка, часто называемая 3+2, позиционирует поворотные оси под фиксированными углами, а затем выполняет резку, перемещая только три линейные оси. Во время фактического резания поворотные оси остаются неподвижными. Этот метод обеспечивает большую стабильность и более простое программирование, чем одновременная обработка, что делает его пригодным для деталей с плоскими элементами в различных ориентациях.
| Особенность | Одновременный 5-осевой | 3+2 оси (индексированные) |
|---|---|---|
| Перемещение оси во время резки | Все пять осей движутся вместе | Поворотные оси фиксированы; перемещаются только X, Y, Z |
| Лучше всего подходит для | Поверхности произвольной формы, рабочие колеса, лопасти | Плоские грани под углом, призматические детали |
| Сложность программирования | Высокий; требует продвинутой CAM и моделирования | Умеренный; аналогично 3-осевой с индексацией |
| Стабильность обработки | Ниже из-за непрерывного вращательного движения | Выше; жесткая настройка во время резки |
| Возможность обработки поверхности | Отлично работает на изогнутых поверхностях | Отлично работает на плоских и ступенчатых поверхностях. |
Не каждый поставщик, рекламирующий возможности пятиосной обработки, владеет обоими режимами. Одновременная обработка требует более глубокого понимания кинематики станка, разработки постпроцессора и предотвращения столкновений. Если проект включает в себя сложную геометрию произвольной формы, важно проверить опыт поставщика в области одновременной обработки.
Материалы и их влияние на стратегию обработки
Выбор материала влияет на каждый аспект процесса обработки: от параметров резания до выбора инструмента и стратегии крепления. Пятиосевая обработка совместима с широким спектром материалов, но каждый из них представляет свои проблемы.
Алюминиевые сплавы
Алюминий является одним из наиболее поддающихся механической обработке металлов для пятиосных операций. Такие марки, как 6061 и 7075, предлагают превосходный баланс прочности, веса и обрабатываемости. Сплав 7075, часто называемый «супералюминием», обеспечивает значительно более высокую прочность на разрыв, чем сплав 6061, что делает его предпочтительным выбором для компонентов конструкций аэрокосмической отрасли, где снижение веса имеет решающее значение.
Титановые и никелевые сплавы
Титановые сплавы, особенно Ti-6Al-4V, и суперсплавы на основе никеля, такие как Inconel, необходимы в аэрокосмической и медицинской промышленности из-за их исключительного соотношения прочности и веса и коррозионной стойкости. Однако эти материалы выделяют значительное количество тепла во время резки и имеют тенденцию к наклепу, что требует острого инструмента, оптимизированной подачи СОЖ и консервативных параметров резания.
Нержавеющие и инструментальные стали
Марки нержавеющей стали, включая 17-4 PH и 316L, широко распространены в медицинских приборах и оборудовании для пищевой промышленности. Их высокая прочность и низкая теплопроводность требуют тщательной эвакуации стружки и эффективного охлаждения. Инструментальная сталь и закаленные сплавы еще больше усложняют обработку, часто требуя специального твердосплавного или керамического инструмента.
Инженерные пластмассы и композиты
Такие материалы, как PEEK, POM, PTFE и композиты из углеродного волокна, все чаще используются в приложениях, чувствительных к весу. Эти материалы создают свои собственные проблемы, в том числе чувствительность к нагреву, риск расслоения и необходимость острых, полированных режущих кромок для предотвращения выдергивания волокон или плавления поверхности.
- Алюминиевые сплавы: отличная обрабатываемость, широко используются в конструкционных компонентах.
- Титановые сплавы: высокая прочность, жаростойкость, сложна в механической обработке.
- Нержавеющие стали: устойчивы к коррозии, прочны, требуют тщательного удаления стружки.
- Никелевые суперсплавы: экстремальная термостойкость, низкая обрабатываемость.
- Инженерные пластмассы: легкие, термочувствительные, требуют острых инструментов.
- Композиты: высокое соотношение прочности к весу, склонны к расслоению.
Достижение точности: допуски и качество поверхности
Ценность пятиосной обработки заключается не только в ее способности создавать сложные формы, но и в исключительной точности. Допуски, достижимые на хорошо обслуживаемых пятикоординатных станках, обычно достигают ±0,005 мм (±0,0002 дюйма) на критически важных деталях.
Почему обработка за один установ повышает точность
Каждый раз, когда заготовка перемещается на станке, вероятность ошибки увеличивается. Износ приспособлений, несоответствие зажима и человеческий фактор – все это способствует позиционным отклонениям. Обрабатывая несколько граней за один установ, пятиосевая технология устраняет этот источник ошибок. Взаимосвязь между деталями, обработанными на одной и той же установке, по своей сути более точна, поскольку она устанавливается кинематикой станка, а не внешним позиционированием.
Этот принцип особенно важен для деталей с жесткими геометрическими допусками, таких как сопрягаемые поверхности, отверстия подшипников и уплотняющие поверхности. Например, компонент корпуса с несколькими монтажными площадками под разными углами может быть выполнен без совокупных ошибок компоновки, которые сопровождают несколько установок на трехосном станке.
Вопросы качества поверхности
На качество поверхности при пятиосной обработке влияют стратегия траектории инструмента, геометрия инструмента, параметры резания и жесткость установки. Когда инструмент удерживается под оптимальным углом к поверхности, эффективная скорость резания на кончике инструмента остается более постоянной, что уменьшает следы и улучшает однородность.
| Параметр | Типичный диапазон | Факторы, влияющие на результат |
|---|---|---|
| Размерный допуск | от ±0,005 мм до ±0,05 мм | Точность станка, термостабильность, фиксация |
| Шероховатость поверхности (Ra) | от 0,4 мкм до 3,2 мкм | Траектория инструмента, состояние инструмента, скорость шпинделя |
| Угловой допуск | От ±0,01° до ±0,1° | Калибровка поворотной оси, кинематическая модель |
| Позиционный допуск | от ±0,005 мм до ±0,02 мм | Геометрия станка, калибровка датчика |
Примечание:Более жесткие допуски достижимы для определенных элементов, но могут потребоваться дополнительные проверки, более низкие скорости подачи или использование специального инструмента. Завышение допусков для некритических размеров увеличивает стоимость без функциональной выгоды.
Рекомендации по проектированию для обеспечения технологичности
Проектирование пятиосной обработки требует баланса между функциональными требованиями и практичностью производства. Хотя технология расширяет сферу возможного, некоторые принципы по-прежнему определяют эффективное производство.
Выравнивание элементов и доступ к инструментам
Выравнивание функций по основным осям станка упрощает программирование и снижает потребность во вращательном движении. Хотя пятиосные станки могут обрабатывать элементы под произвольными углами, выравнивание плоских элементов по X, Y или Z сокращает время цикла и улучшает качество поверхности. К этому руководству следует относиться как к рекомендации, а не как к жесткому правилу, поскольку возможности машины могут оправдывать альтернативные подходы.
Толщина стенки и глубина полости
Тонкие стенки и глубокие полости создают проблемы при любой операции механической обработки. При пятиосной работе риск отклонения и вибрации увеличивается, когда инструмент должен проникать глубоко в полость или обрабатывать стену с ограниченной опорой. Увеличение толщины стенок, где это возможно, открытая геометрия полости или использование ступенчатых конструкций могут повысить жесткость и снизить потребность в специализированных инструментах.
Выбор и доступность инструмента
Режущий инструмент должен иметь возможность достигать детали, не сталкиваясь с другими частями заготовки или приспособления. Это соображение особенно актуально для внутренних элементов и подрезов. Программное обеспечение CAM может моделировать траектории движения инструмента и обнаруживать столкновения, но раннее рассмотрение доступа к инструменту на этапе проектирования предотвращает дорогостоящие изменения в дальнейшем.
- По возможности выровняйте объекты по основным осям.
- Избегайте чрезмерно глубоких полостей с узкими отверстиями.
- Рассчитать толщину стенки так, чтобы она выдерживала силы резания.
- Учитывайте соотношение длины и диаметра инструмента для глубоких элементов.
- Используйте радиусы во внутренних углах, чтобы соответствовать стандартным размерам инструмента.
- Проверяйте доступ к инструментам на этапе проектирования, а не после.
Отраслевые приложения и практический анализ
Спрос на сложные пятиосные обрабатываемые компоненты охватывает несколько высокотехнологичных секторов, каждый из которых имеет свои собственные требования к производительности и предпочтениям в отношении материалов.
Аэрокосмические компоненты
Аэрокосмическое производство в значительной степени зависит от пятиосной обработки компонентов конструкции, деталей двигателей и поверхностей управления полетом. Лопатки турбин, импеллеры и блиски требуют возможности одновременного движения для достижения аэродинамических поверхностей и тонкостенной геометрии, которые максимизируют эффективность. Такие материалы, как титановые сплавы и никелевые суперсплавы, широко распространены и требуют специальных инструментов и стратегий резки.
Компоненты фюзеляжа и элементы конструкции крыла также выигрывают от пятиосной обработки. Возможность обработки больших и сложных форм за один установ уменьшает ошибки сборки и улучшает подгонку сопрягаемых деталей.
Медицинские приборы и имплантаты
Ортопедические имплантаты, хирургические инструменты и стоматологические компоненты требуют высочайшего уровня точности и качества поверхности. Пятиосевая обработка позволяет производить индивидуальные имплантаты со сложной пористой структурой, способствующей врастанию кости, а также инструменты со сложной геометрией, производство которых иначе было бы невозможно.
Титан и его сплавы являются доминирующими материалами в этом секторе, которые ценятся за свою биосовместимость и механические свойства. Обработка поверхности компонентов имплантата должна соответствовать строгим стандартам, чтобы минимизировать риск бактериальной адгезии и обеспечить правильную интеграцию с окружающей тканью.
Автомобильная промышленность и автоспорт
Высокопроизводительные автомобильные компоненты, включая головки цилиндров, корпуса трансмиссии и детали турбокомпрессора, выигрывают от точности и качества поверхности, достигаемых при пятиосевой обработке. Индустрия автоспорта часто раздвигает границы сложности конструкции, требуя быстрого создания компонентов с органичной оптимизированной геометрией.
Робототехника и автоматизация
Роботизированные соединения, рабочие органы и структурные рамы требуют легких, жестких компонентов со сложной геометрией. Пятиосевая обработка позволяет интегрировать функции, которые в противном случае потребовали бы сборки, сокращая количество деталей и повышая надежность системы.
Оценка партнера по 5-осевой обработке
Выбор правильного партнера-производителя так же важен, как и сам дизайн. Не все поставщики, заявляющие о возможностях пятиосной обработки, могут обеспечить точность и качество поверхности, необходимые для сложных деталей.
Опыт работы с подобной геометрией
Наиболее надежным показателем пригодности поставщика является его опыт работы с компонентами сопоставимой сложности. Компания, которая регулярно производит импеллеры или медицинские имплантаты, обладает иным опытом, чем та, которая в основном занимается обработкой простых кронштейнов или пластин. Запрос примеров аналогичной работы дает представление об их возможностях.
Машинные технологии и метрология
Сам станок является лишь частью уравнения. Не менее важно и измерительное оборудование, используемое для проверки готовой детали. Координатно-измерительные машины (КИМ), внутрипроизводственные измерительные системы и структурированное световое сканирование — все это ценные инструменты для обеспечения соответствия сложной геометрии техническим требованиям.
CAM-программирование и моделирование
Необходимо усовершенствованное программное обеспечение CAM, способное генерировать эффективные пятиосные траектории движения инструмента. Инструменты моделирования и проверки, которые обнаруживают столкновения и зазубрины до начала обработки, экономят время и предотвращают дорогостоящие ошибки. Поставщик, который полагается на устаревшие методы программирования или не имеет возможностей моделирования, может столкнуться со сложными проектами.
Хонмор утверждаетсовременные производственные возможностии проверенный опыт поставок прецизионных компонентов в аэрокосмическую, медицинскую и промышленную отрасли.Связаться с намичтобы обсудить требования вашего проекта и получить комплексную оценку.
Часто задаваемые вопросы
Трехосевая обработка перемещает режущий инструмент по трем линейным осям: X, Y и Z. Пятиосная обработка добавляет две оси вращения, что позволяет инструменту приближаться к заготовке под разными углами без изменения положения. Это позволяет изготавливать детали сложной геометрии, сокращает время наладки и повышает точность за счет исключения ошибок из-за многократного зажима.
Да. Пятиосные станки обычно обеспечивают допуски ±0,005 мм (±0,0002 дюйма) на критические элементы. Возможность одной установки вносит основной вклад в эту точность, поскольку устраняет ошибки позиционирования, которые накапливаются при перемещении детали между операциями. Однако достижение таких допусков требует надлежащего обслуживания машины, термической стабильности и тщательного планирования процесса.
Большинство обрабатываемых металлов, конструкционных пластмасс и композитов можно обрабатывать на пятиосных станках. Обычные материалы включают алюминиевые сплавы, титановые сплавы, нержавеющие стали, никелевые суперсплавы, PEEK, ПОМ и композиты из углеродного волокна. Выбор материала влияет на параметры резки, инструменты и стратегию крепления, поэтому его следует учитывать на ранних этапах процесса проектирования.
При одновременной обработке все пять осей движутся вместе во время резки, что позволяет плавно регулировать ориентацию инструмента для обработки сложных поверхностей. При обработке 3+2 (индексированная) поворотные оси располагаются под фиксированными углами и блокируются, в то время как три линейные оси выполняют резку. Одновременная обработка необходима для поверхностей произвольной формы, а 3+2 часто бывает достаточно для деталей с плоскими наклонными элементами.
Хотя пятиосевая обработка расширяет диапазон достижимых геометрических форм, некоторые функции остаются сложными. Примерами могут служить очень глубокие, узкие полости с ограниченным доступом к инструменту, чрезвычайно тонкие стенки, склонные к вибрации, а также внутренние элементы, до которых невозможно добраться без чрезмерного вылета инструмента. Оптимизация конструкции, такая как открытие геометрии полости или регулировка толщины стенок, часто может решить эти проблемы.
Чистота поверхности обычно определяется с использованием параметра Ra (средняя шероховатость), измеряемого в микрометрах или микродюймах. При пятиосной обработке достижимая чистота зависит от стратегии траектории движения инструмента, состояния инструмента и стабильности станка. Типичные значения варьируются от Ra 0,4 мкм для чистовой обработки до Ra 3,2 мкм для более общих целей. Обработку поверхности следует указывать только там, где это функционально необходимо, поскольку более жесткие требования увеличивают стоимость и время обработки.
Полный запрос должен включать 3D-модели CAD в стандартном формате, таком как STEP или IGES, 2D-чертежи с критическими допусками и требованиями к качеству поверхности, спецификацию материала, количество и любые особые требования к обращению или проверке. Предоставление информации о функциях и критических характеристиках детали помогает производителю оптимизировать процесс и заранее выявить потенциальные производственные проблемы.
Готовы воплотить в жизнь самые сложные конструкции компонентов? Наша команда инженеров готова оценить ваши требования и порекомендовать оптимальную стратегию обработки.
Получить предложение →